Factory & Production
State-of-the-art manufacturing facilities equipped with modern technology, ensuring the highest standards of quality and efficiency in every product we export.
Our Factory
Built for precision, scale, and uncompromising quality
Modern Facility
50,000 sq ft facility built to international standards with dedicated processing zones.
High Capacity
Processing capacity of 50+ metric tons daily with scalable production lines.
Advanced Technology
Automated sorting, grading, and packaging systems with real-time monitoring.
Quality Control
In-house lab with HACCP, ISO, and BRC-certified quality assurance protocols.
Production Process
From farm to shipment, every step is meticulously controlled
Sourcing
Premium raw materials selected from trusted farms and suppliers worldwide.
Processing
Advanced cleaning, grading, and processing using automated machinery.
Quality Check
Rigorous lab testing for purity, size, moisture, and international compliance.
Packaging
Export-ready packaging with custom branding, vacuum sealing, and labeling.
Factory Gallery
A glimpse inside our manufacturing facility
 Processing Unit
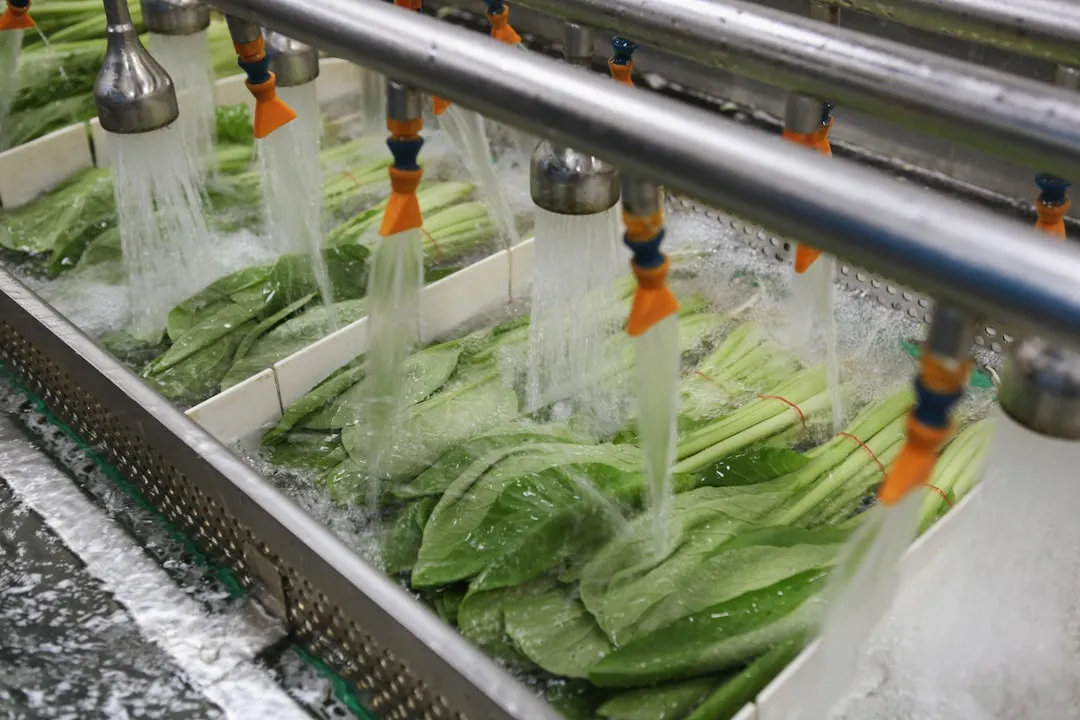 Packaging Facility
 Cold Storage
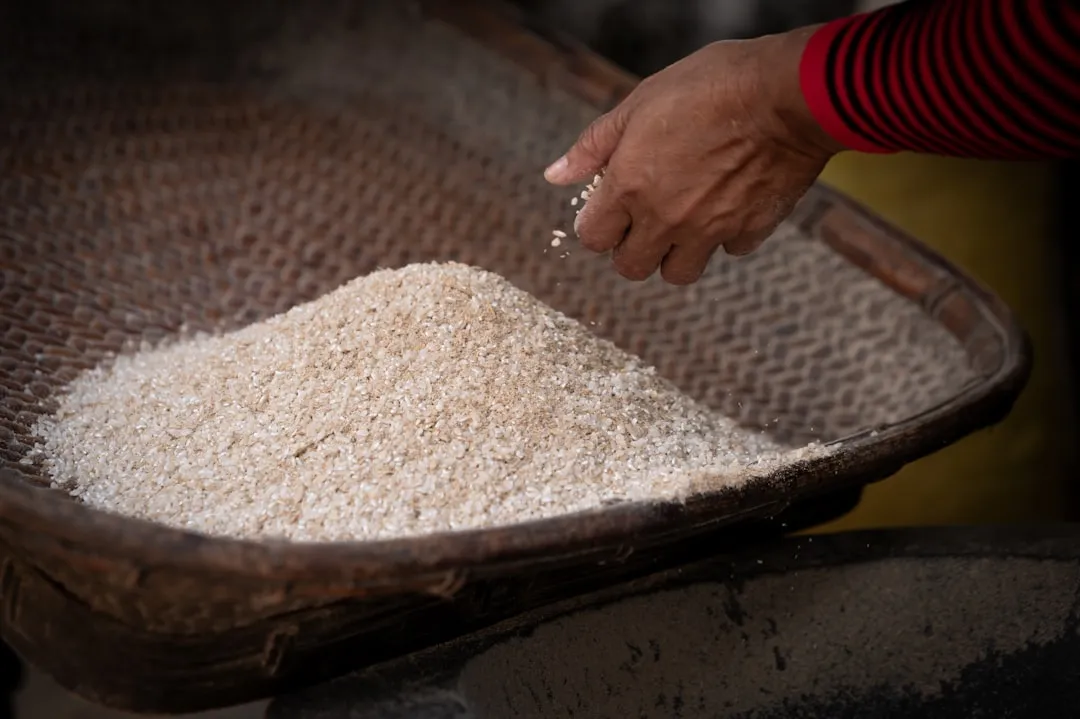 Quality Lab
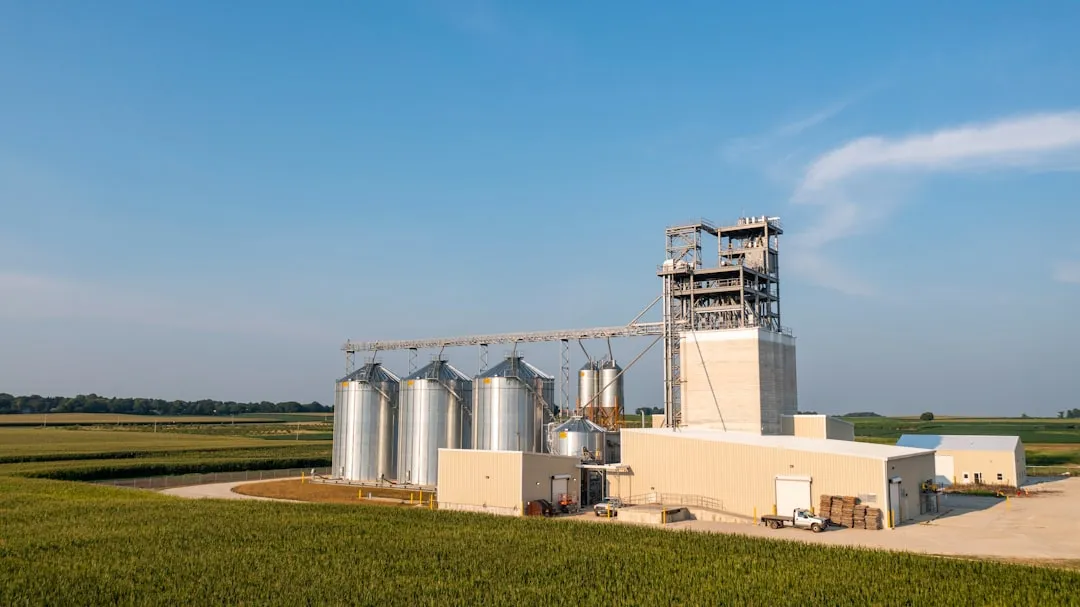 Sorting & Grading
 Warehouse & Logistics
Capacity & Export
Powering global supply chains with scale and reliability